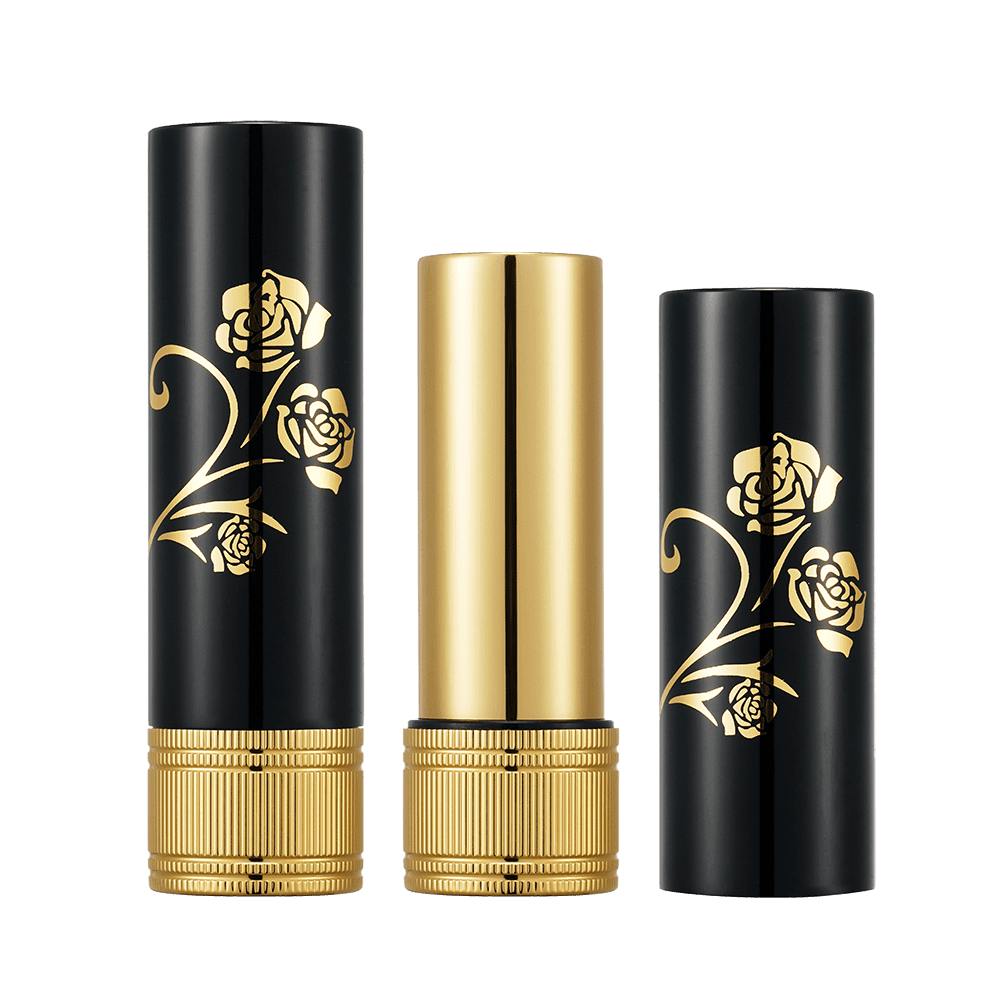
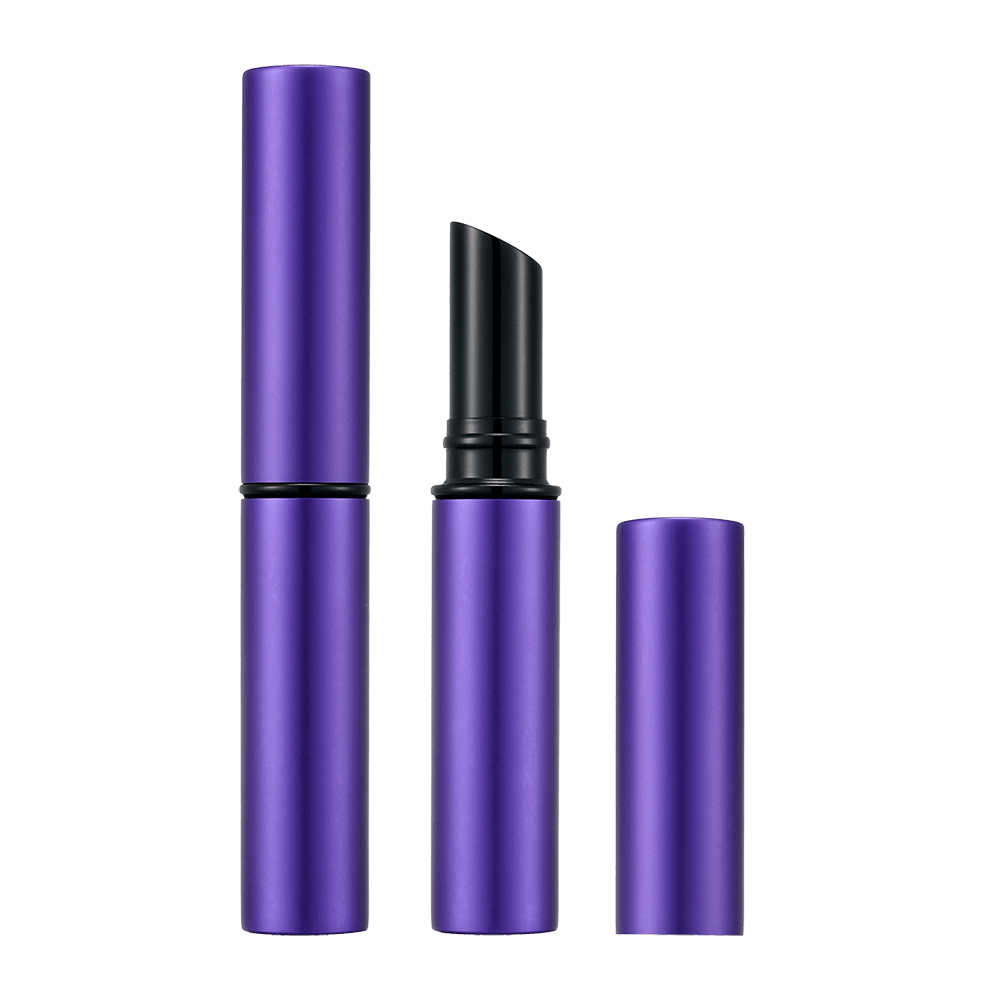
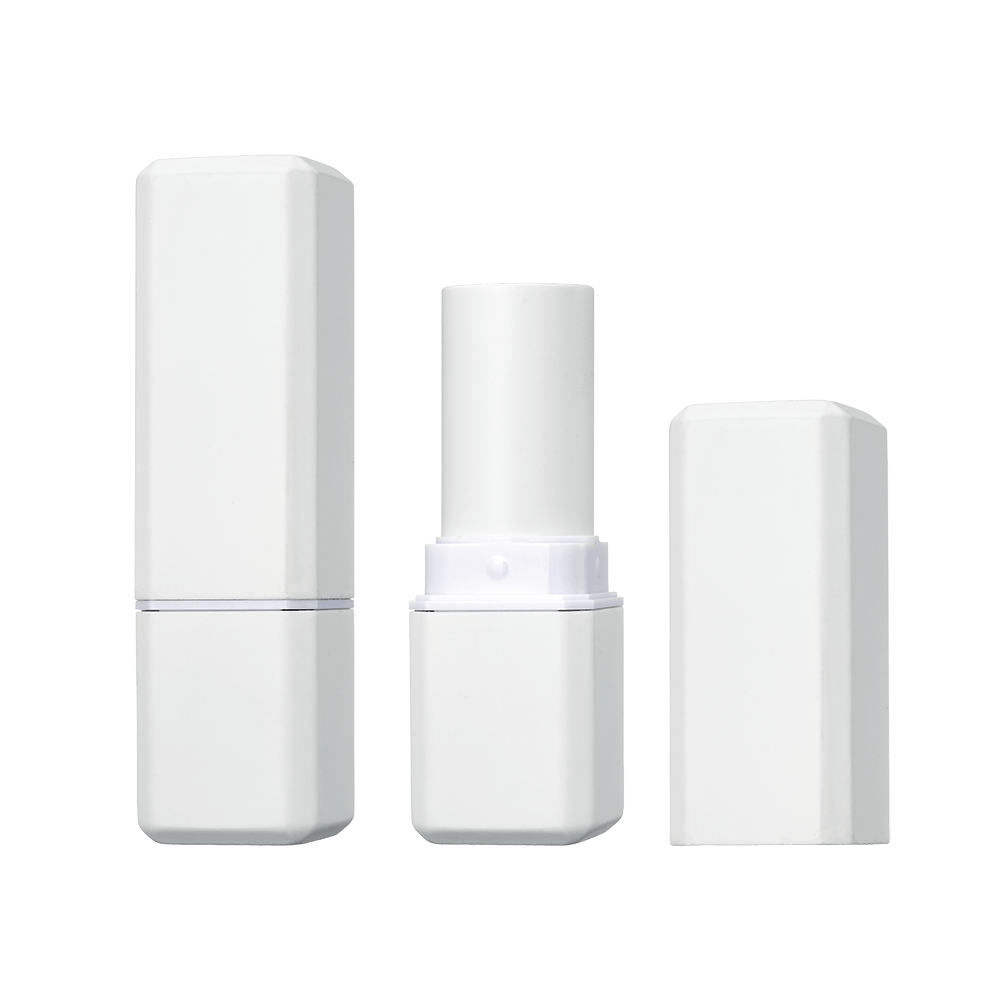
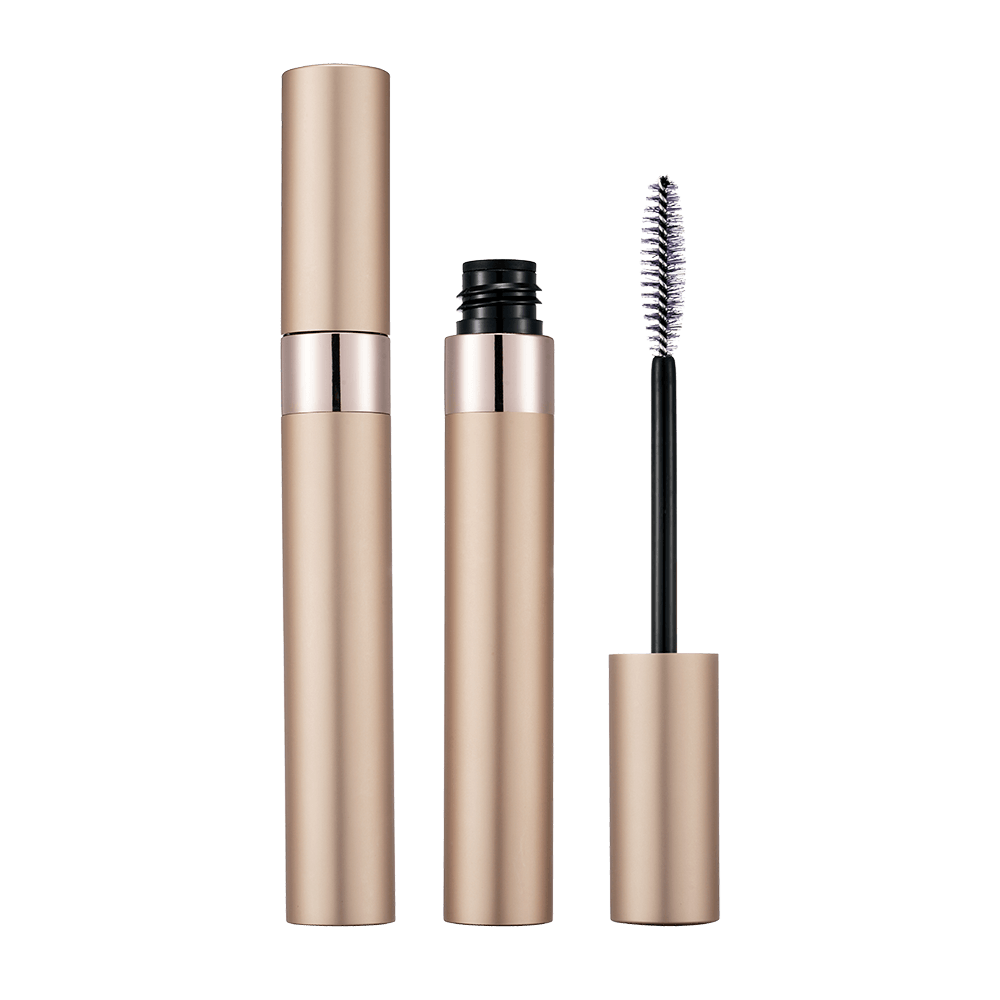
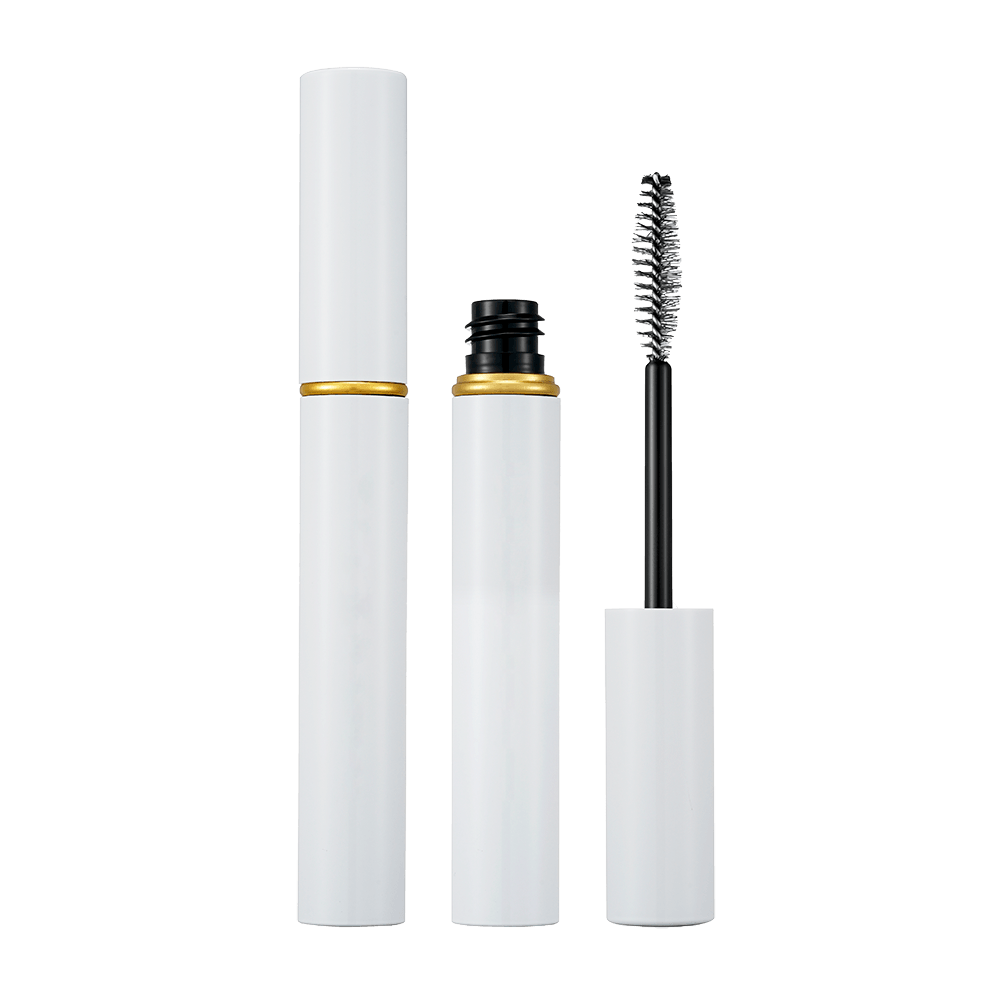
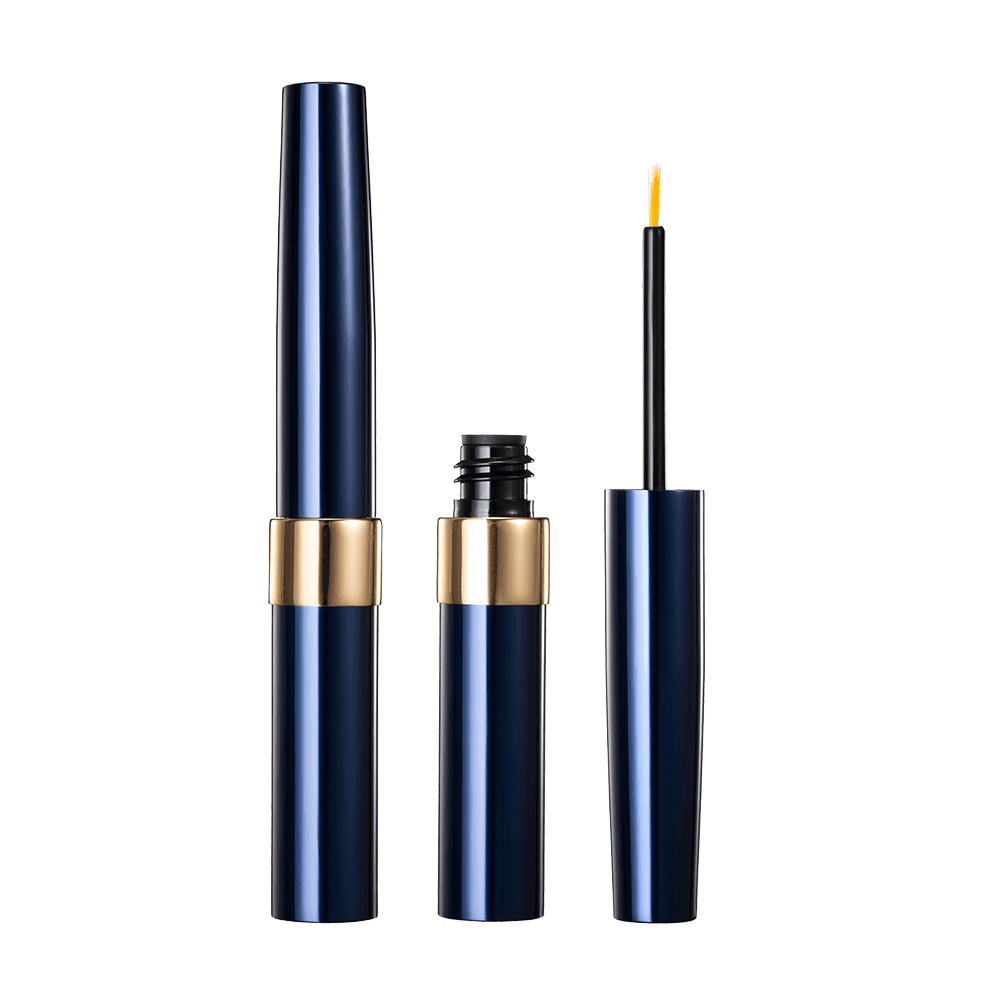
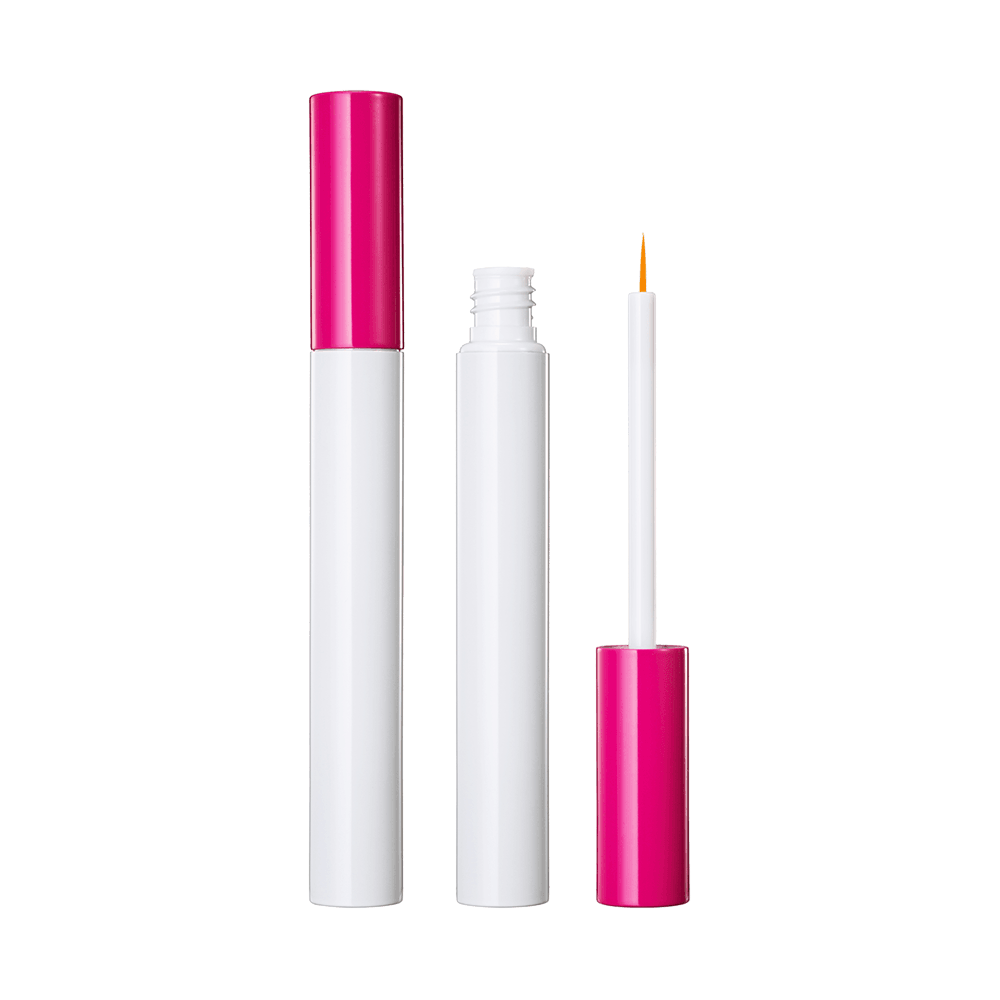
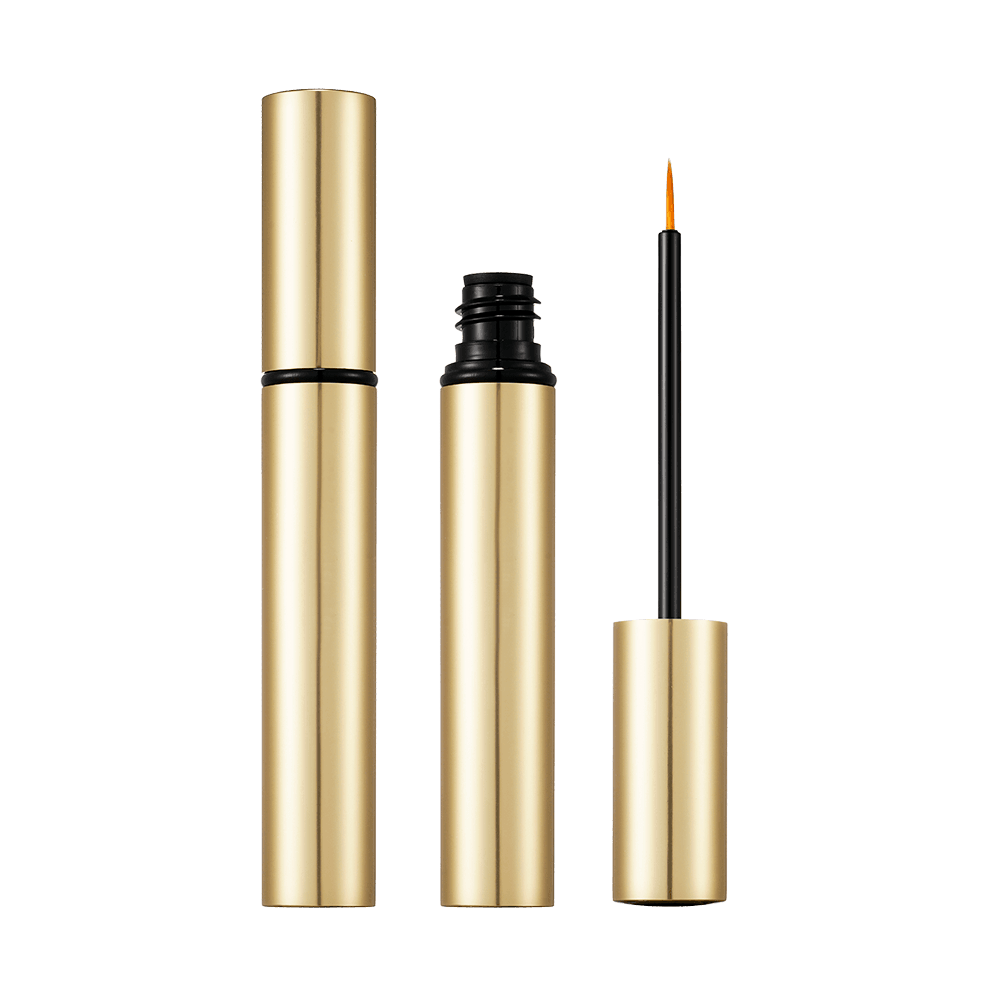
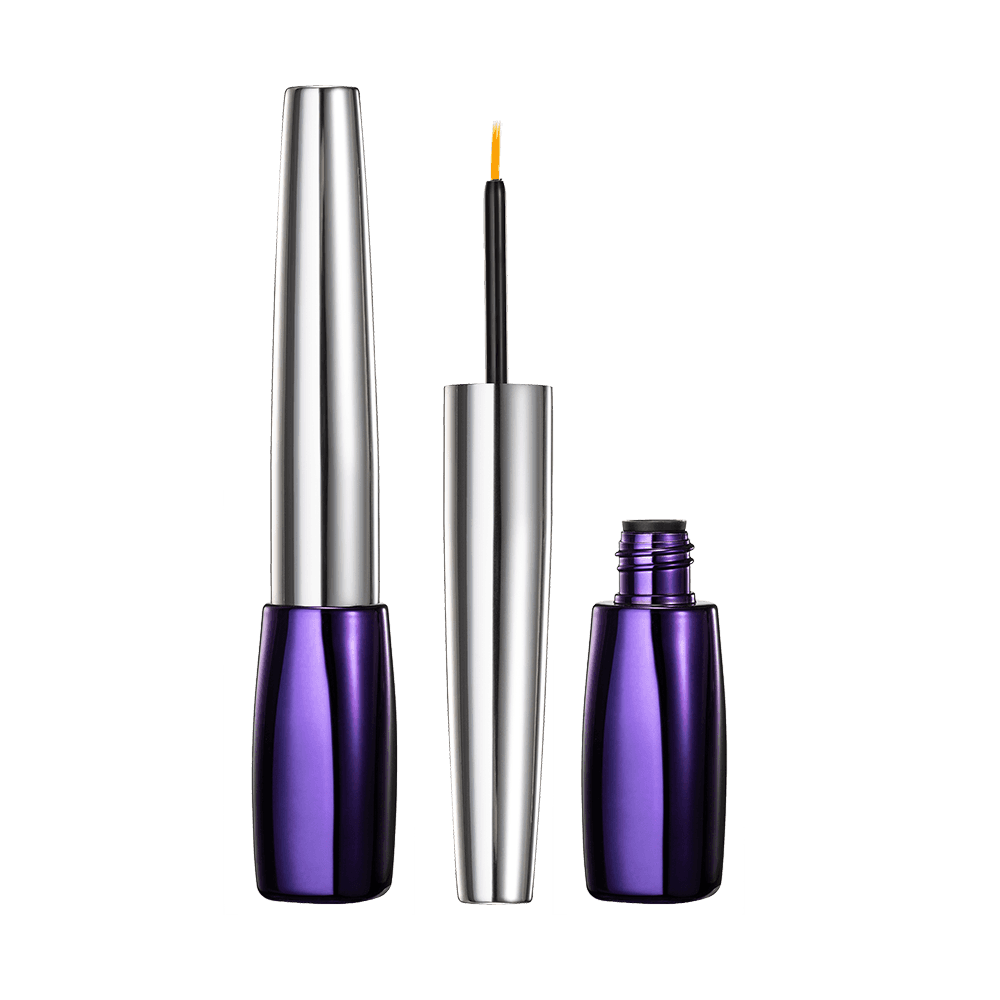
Be fem leverantörer att citera 50 000 tomma läppglanstuber så kan priserna skilja sig med 40 procent. På provbilderna ser rören identiska ut. Gapet kommer nästan aldrig från plasthartsen. Det kommer från väggtjocklek, dekorationsmetod, packningsmetod, inspektionsstandard och hur varje fabrik absorberar avfall.
Slutsatsen först: kosmetiska bulkförpackningar bör låsas av fyra specifikationer innan priset ens diskuteras. Dessa är kavitetens dimensionella tolerans, den exakta materialkvaliteten, dekorationsprocessen och en överenskommen inspektionsstandard såsom en AQL-nivå. När de fyra är inskrivna i begäran blir citat äntligen jämförbara. Utan dem kanske du jämför en 0,8 mm vägg mot en 1,2 mm vägg och vet aldrig det.
Inom färgkosmetik är bulk en produktionsbrytpunkt snarare än ett marknadsföringsord. En serie på 5 000 stycken trycks vanligtvis genom befintliga formar med halvautomatisk montering. En serie på 50 000 till 200 000 stycken motiverar dedikerade monteringsarmaturer, automatiska dekorationslinjer och ibland en andra uppsättning formar som körs parallellt. Utöver det börjar verktyg som byggts specifikt för projektet att bli vettigt.
Varje brytpunkt ändrar enhetskostnad, men det ändrar också vad du får begära. Under 10 000 stycken kommer få fabriker att utveckla en ny aluminiumprofil eller en ny magnetisk stängning. Över 50 000 kan nästan alla strukturer användas, så länge du accepterar verktygskostnaden och utvecklingsveckorna. Det är därför "vad är din MOQ" är en svag öppningsfråga. Den starkare frågan är: i vilken kvantitet blir denna specifika design ekonomisk, och vad förändras vid nästa brytpunkt?
Kompatibilitetsproblem förekommer i skala, inte i prover. En tub som fungerar bra med ett tjockt läppglans med låg lösningsmedelshalt kan svälla, mjukna eller läcka när samma tub är fylld med en formel med hög lösningsmedelsblandning. Behållaren och fyllningen är ett system, och hartskvaliteten måste väljas för fyllningen, inte för prislistan.
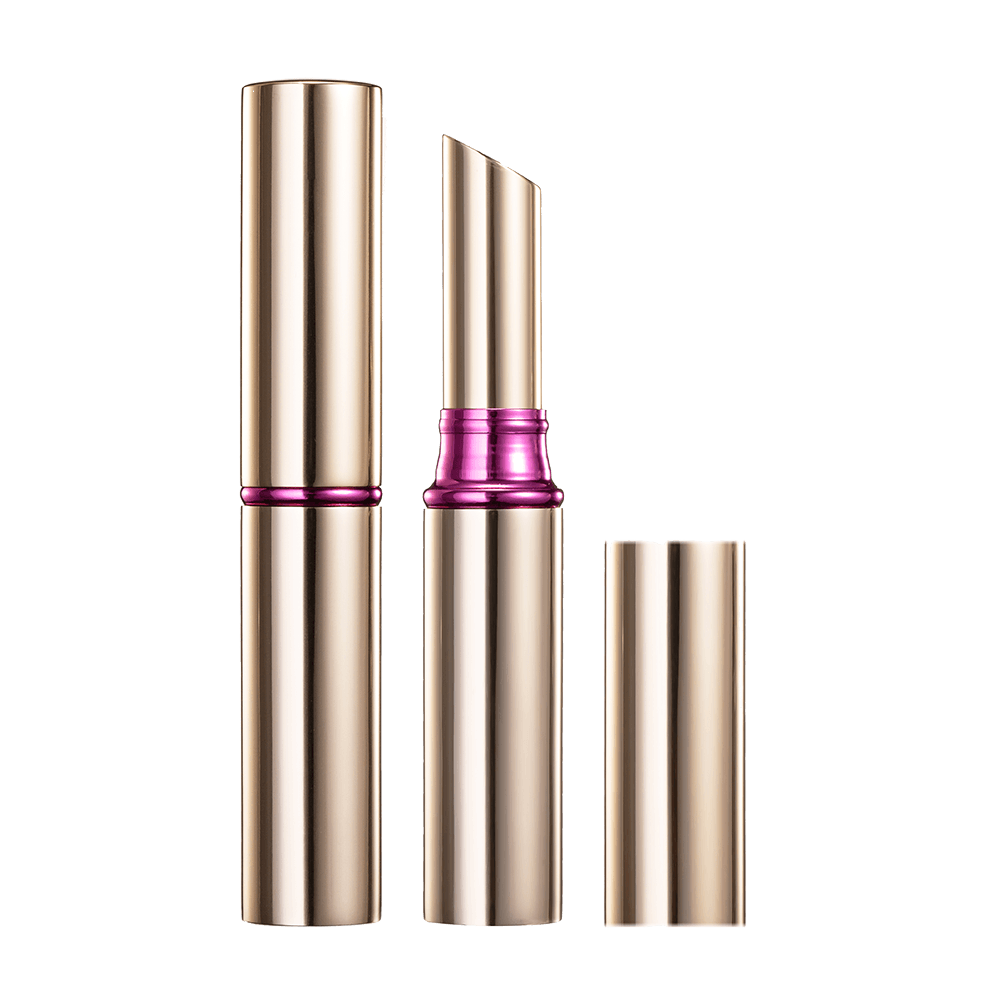
För läppglans är de avgörande besluten flaskmaterialet, torkargeometrin och förslutningen. Ett smalt runt rör med en aluminiumkåpa och en PET-kropp ger en stadig tätning och en premiumvikt i handen, men kåpa och kropp behöver matchade gängmått annars kommer kåpan att vingla efter den tionde öppningen. Rör med dubbla ändar ger en andra risk: två färger i ett hölje kan migrera genom mittväggen om barriären är för tunn eller om pluggen inte sitter korrekt.
 Läppglansfodral LG048 kosmetiska förpackningsrör För beslut om läppglansförpackning listar LG048-röret/fodralet Φ17,4 x 118,6 mm dimensioner, 20k MOQ, FOB-villkor och 50 dagars leverans. Visa produkt →
Mascaraförpackning är en mekanisk sammansättning, inte bara en flaska. Torkaren styr hur mycket formula som lämnar tuben och hur mycket som stannar på borsten. En för tät torkare ger en torr, klumpig applicering. En för lös torkare svämmar över borsten och slösar bort produkten. När en mascara tub skalar till bulk, är torkaren vanligtvis den första delen som glider ur tolerans, eftersom det är en tunn gjuten komponent som är lätt att trimma för aggressivt.
Mascaratuber i aluminium lägger till en barriär som plasten ensam inte kan matcha. Aluminium motstår syre- och fuktöverföring, vilket är viktigt för vattentäta och förlängande formler som torkar ut eller tjocknar vid förvaring. Avvägningen är att en tunn aluminiumvägg gör bucklor, så både väggtjocklek och den inre beläggningen måste anges skriftligt.
 HM1055 Blank rosa aluminium Mascara Tube För kontroller av aluminiummascararör erbjuder HM1055 en glänsande rosa finish, Φ18 x 127 mm storlek, anpassningsbar borste och 20k MOQ. Visa produkt →
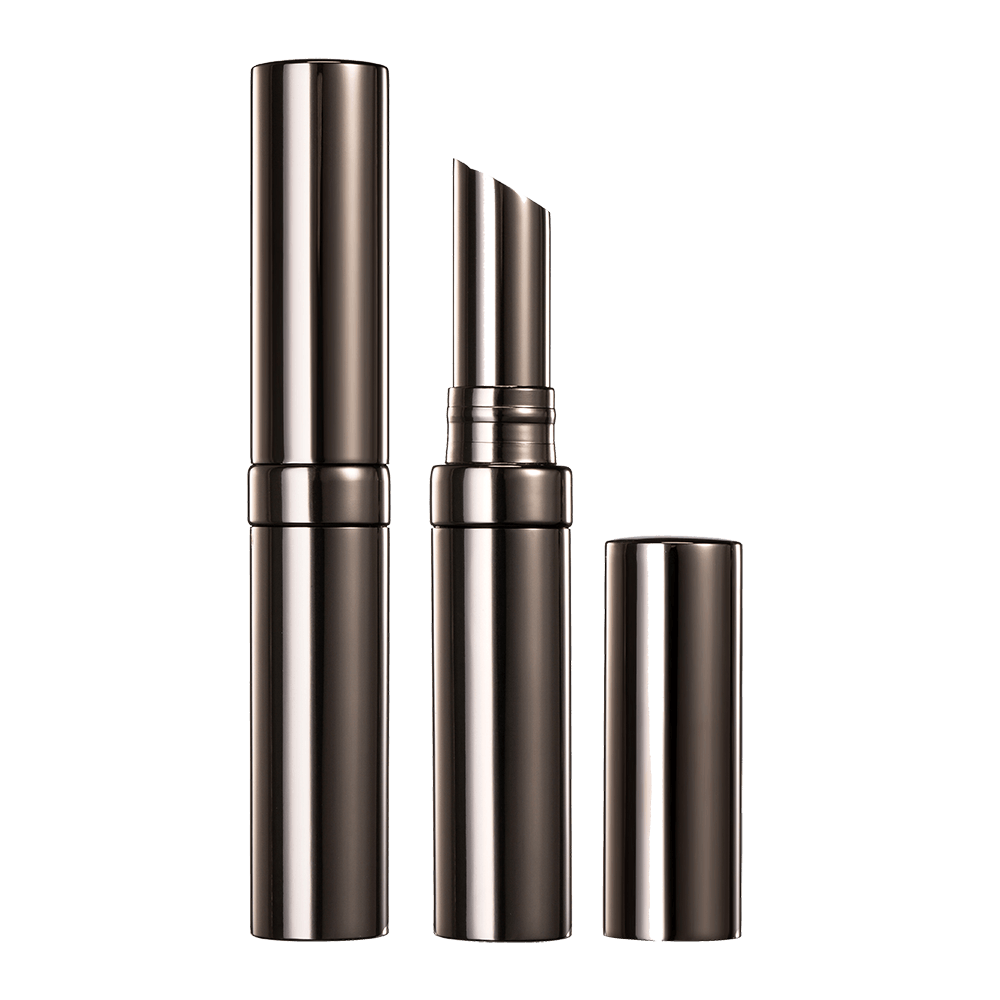
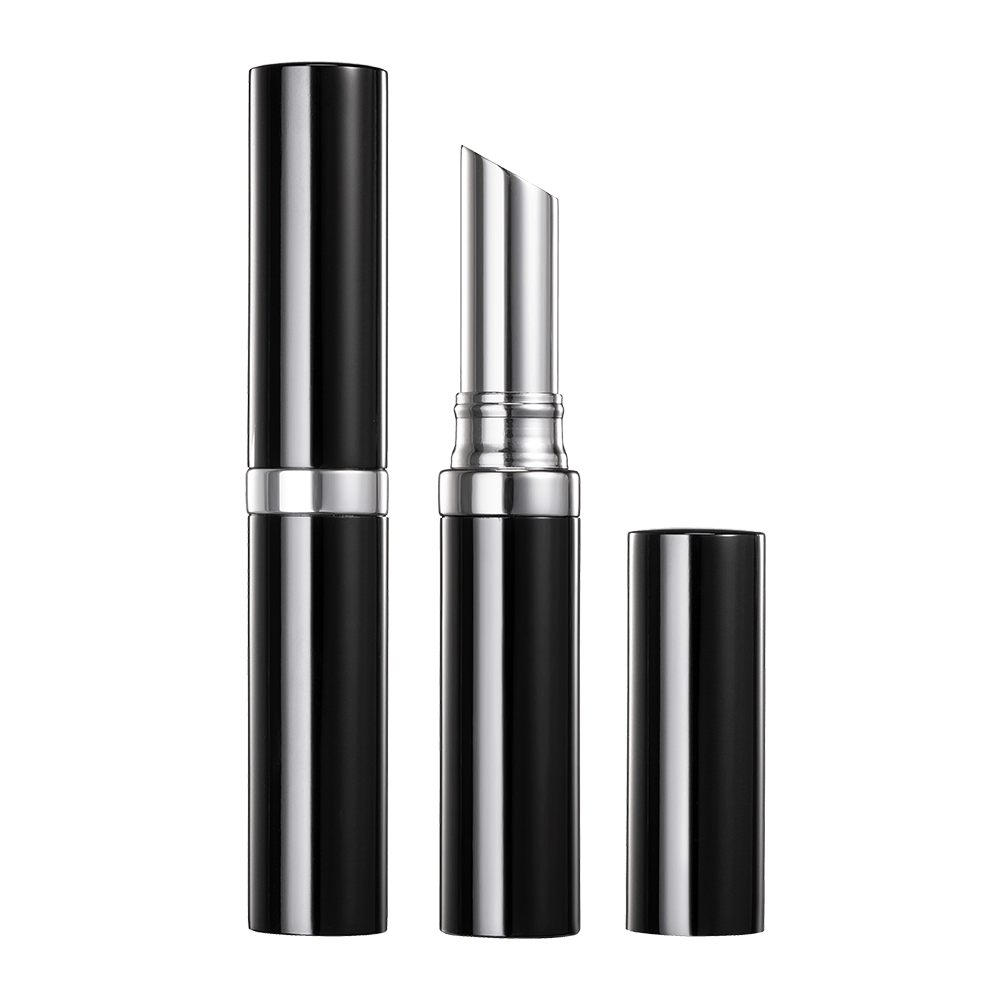
Stickformat har mer precisionsdetaljer än någon annan kategori. En läppstiftsmekanism inkluderar basen, innerkoppen, spiralhylsan och locket. Bulkbeställningar lever eller dör på hur smidigt koppen rör sig och hur stadigt den håller positionen. Magnetiska stängningar ger ett tillfredsställande snäpp men kräver konsekvent magnetsittdjup, annars öppnas vissa enheter lätt medan andra känns stela.
 HL8254 Aluminium Grå Matt Läppstift Tube För förpackningar i stickformat listar HL8254 läppstiftsröret matt finish, Φ21,3 x 21,3 x 75,8 mm dimensioner och Φ12,1/12,7 mm koppstorlekar. Visa produkt →
Innan du väljer en finish hjälper det att se hur de vanliga underlagen står sig på de punkter som faktiskt ger avkastning.
| Material | Typisk användning | Styrka i bulkproduktion | Vad du ska titta på |
|---|---|---|---|
| Aluminium | Mascaratuber, läppstiftsfodral, concealersticks | Stark syre- och fuktbarriär, återvinningsbar, förstklassig metallisk finish | Bucklor om väggen är för tunn; färgskiftning mellan separata anodiseringsbad |
| ABS | Läppglans tuber, mascara ytterlock | Blank yta, bra slagtålighet, lätt att dekorera | Kan reagera med höga lösningsmedelsfyllningar; behöver plätering eller beläggning för ett metallutseende |
| PET | Eyeliner flaskor, läppglans flaskkroppar | Tydlighet, hållbarhet, bra dimensionsstabilitet | Begränsad motståndskraft mot aggressiva lösningsmedel; svårare att limma än ABS |
| PP | Torkare, innerpluggar, några rörkroppar | Kemisk beständighet, låg kostnad, bra levande gångjärnsbeteende | Lägre transparens; dekoration vidhäftning behöver en primer |
Ytbehandling förtjänar en egen linje i inköpsordern. Spraybeläggning, anodisering, silkscreentryck, varmstansning och polering fungerar alla olika över 100 000 stycken. Anodisering ger aluminium ett hårt, korrosionsbeständigt oxidskikt och en konsekvent metallisk ton, men matchande färg över två anodiseringsbad är svårt, så en enda körning bör komma från ett enda bad när det är möjligt.
Estetiska defekter är den vanligaste källan till bulktvister, eftersom "acceptabelt" är subjektivt. Sätt siffror i kontraktet istället för adjektiv. En fungerande specifikation täcker fyra områden:
De flesta erfarna fabriker arbetar redan från en fast lista på grundläggande kvalitetskrav för kosmetiska förpackningars utseende , där varje defektklass har en gräns. Be att få se den listan och anpassa den till din egen innan verktyget börjar, inte efter att den första leveransen anländer.
Beställningsarbete delas in i tre nivåer. Den första är endast dekoration: en ny logotyp, färg eller finish på en befintlig form. Detta är snabbt och har den lägsta minimikvantiteten. Den andra är en strukturell variation på en befintlig familj, till exempel en annan keps eller kapacitet. Den tredje är en helt ny form och mekanism, som kräver ritningsgodkännande, verktyg, provtagningar och dimensionsrapporter innan massproduktion.
Ledtidsskalor med nivån. Dekoration lägger till veckor till en lagervara. En ny form tillför mer, och den första provkörningen bör alltid behandlas som en provgodkännandeport snarare än en produktionskörning. Budgetera för minst en revideringscykel, eftersom första bilder nästan alltid avslöjar ett problem med passform eller finish. En leverantör som tillverkar både aluminium- och plastkomponenterna i egen regi, som t.ex Ningbo Huiho Cosmetics Packaging , kan justera en del för att passa den andra utan en trevägsförhandling mellan separata leverantörer.
Bulk kosmetiska förpackningar är ett specifikationsproblem mer än ett prisproblem. Bestäm först toleransen, hartskvaliteten, dekorationen och inspektionsstandarden, så kommer de offerter du får till slut att beskriva samma produkt. Gör det tvärtom och den billigaste offerten förvandlas ofta till den dyraste försändelsen.
Om du planerar en körning av tomma rör eller stickbehållare, skicka ritningen, fyllningsformeln och målmängden tillsammans. Det enda informationspaketet räcker vanligtvis för att få en korrekt offert och ett realistiskt schema i en omgång istället för fyra.