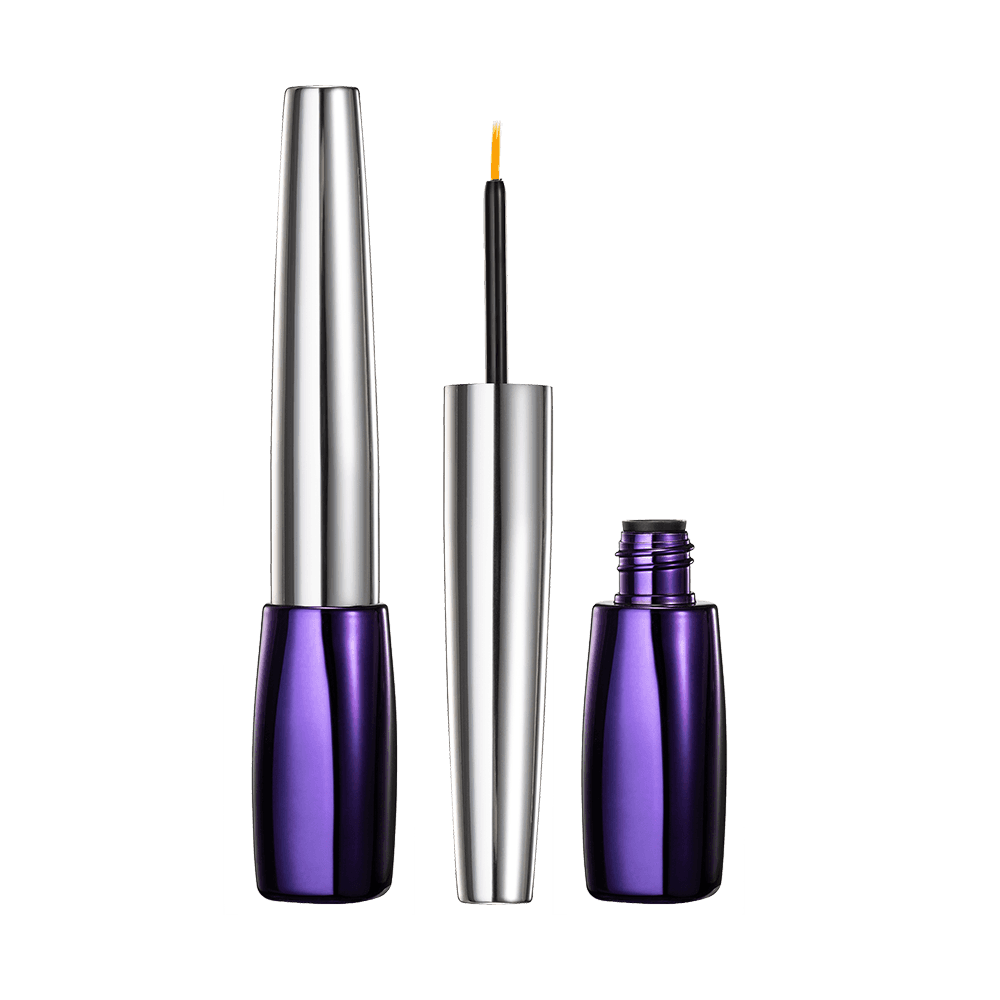
En läppglanstub som tappar sin logotyp efter en vecka på en butikshylla har sällan ett designproblem. Den har problem med skärm, bläck eller härdning. Silk screening, även kallat screentryck, är fortfarande det mest kostnadseffektiva sättet att sätta ett skarpt, ogenomskinligt märke på en kosmetisk flaska, tub, lock eller sticka. Det tryckta lagret är tjockare än de flesta digitala eller etikettalternativ, varför ett väl kontrollerat tryck överlever hantering, alkohol och nötning. Samma process är också oförlåtande: den producerar hål, suddiga kanter och bläck som skalar när maskstorlek, bläckviskositet, förbehandling eller UV-dos hamnar utanför intervallet. Den här guiden tar upp vad processen är, hur den går från konstverk till härdat tryck, hur bläck matchar plast och aluminium och vilka toleranser som hör till en inköpsorder.
Vid screening på flaskor trycks bläcket genom de öppna områdena på en sträckt nätskärm och överförs direkt till behållaren. Namnet är historiskt, eftersom moderna skärmar använder polyester eller rostfritt stålnät, men termen stannade. En skrapa drar bläck över skärmen, nätet snäpper bort från substratet och bläck finns kvar endast där emulsionen tvättades ut.
Två mekaniska inställningar är viktiga för kosmetikaförpackningar. Vid rotationstryck snurrar ett runt rör eller flaska under en platt skärm under skrapan. Vid platttryck trycks en stationär del, såsom ett platt ovalt rör eller ett kompakt lock, i en omgång.
Tapptryck är det andra vanliga valet. En silikondyna lyfter bläck från en etsad platta och pressar den mot ytan. Tapputskrift hanterar stegade axlar och oregelbundna former bra och kostar mindre att sätta upp, men bläckskiktet är tunt, opaciteten på mörka partier är svagare och stora solida områden är svårare att kontrollera. För en solid vit logotyp på en svart mascaratub brukar silk screening vinna.
Kosmetiska förpackningar har krav som stämmer väl överens med processen:
Gränserna är lika tydliga. Fotografiska gradienter och detaljer under ungefär 0,1 mm linjevikt hör till termisk transfer eller en tryckt etikett istället.
| Metod | Passar bäst till | Färger per körning | Verktygskostnad | Anteckningar |
|---|---|---|---|---|
| Silk screening | Rejäla logotyper och text på runda eller platta delar | En skärm per färg, vanligtvis 1 till 3 | Måttlig | Tjockt lager, stark opacitet, bra nötningsbeständighet |
| Tapptryck | Oregelbundna former och små böjda delar | En tallrik per färg | Låg | Tunt lager, svagt vitt på mörka partier |
| Varmstämpling | Metalliska eller enkeltonsmärken | En folie per färg | Måttlig | Reflekterande finish, begränsat färgområde |
| Termisk överföring | Gradienter och fina detaljer | Full färg | Låg to moderate | Behöver en slät yta |
| Tryckkänslig etikett | Korta upplagor och flerversionsprojekt | Full färg | Mycket låg | Lägger till en synlig kant på delen |
De flesta fabriker följer samma ordning. Förseningar och defekter spårar nästan alltid tillbaka till ett överhoppat steg.
Utskriftsfel är ofta ett substratproblem utklädd som ett bläckproblem. Bläck binder endast när ytenergin är tillräckligt hög och bläcket är helt härdat.
ABS, PET och PETG accepterar lätt silbläck efter rengöring. Polypropen och polyeten, vanliga på kapsyler och vissa rör, har låg ytenergi och behöver flam- eller koronabehandling precis innan utskrift, eftersom effekten bleknar inom några timmar. UV-härdbara bläck dominerar eftersom de härdar på några sekunder och motstår alkohol och oljor. Tvåkomponents epoxibläck används där kemisk beständighet är viktigare än hastighet.
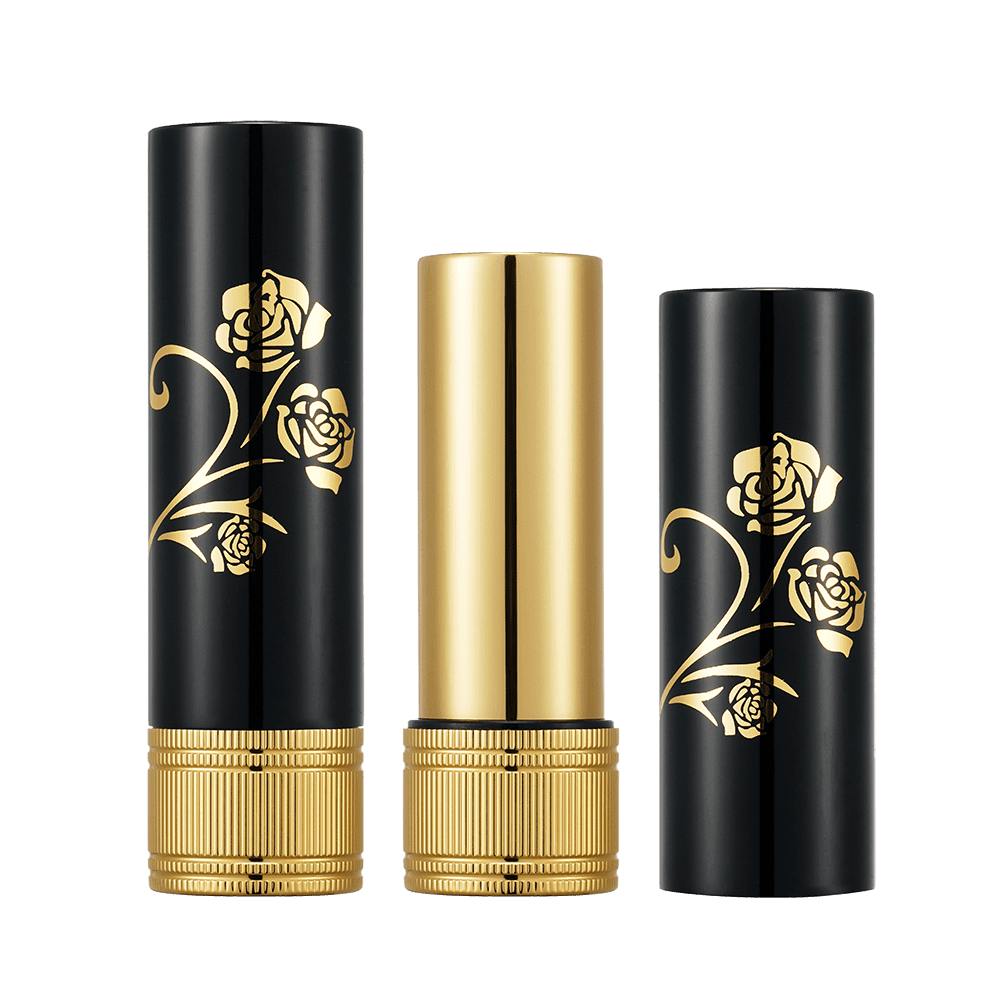
Anodiserad aluminium trycker direkt, och oxidskiktet ger bra förankring efter avfettning. Matta sprutade ytor överför en liten textur till fasta områden, så stora block kan se mjukare ut än på glans. En klarlack över trycket skyddar märket och jämnar ut glansnivån, till priset av ett extra processsteg. Screentryck på läppstiftsrör är ett vanligt exempel på denna kombination.
| Substrat | Förbehandling | Vanligt bläck | Bota | Se upp för |
|---|---|---|---|---|
| ABS | Alkoholtorka | UV-härdbar, lösningsmedelsbaserad | UV-lampa | Rester av mögelsläpp |
| PET och PETG | Ren och torr | UV-härdbar | UV-lampa | Bläcket spricker om delen böjer sig |
| PP och PE | Låga eller corona | UV-härdbar with primer | UV-lampa | Behandlingseffekten avtar för tidigt |
| Anodiserad aluminium | Avfetta endast | UV-härdbar, epoxy | UV-lampa or oven | Färgblödning på ljusa anodiserade färger |
| Matt sprayad yta | Dammfri, helt härdad beläggning | UV-härdbar | UV-lampa | Mjuk beläggning som lyfts med bläcket |
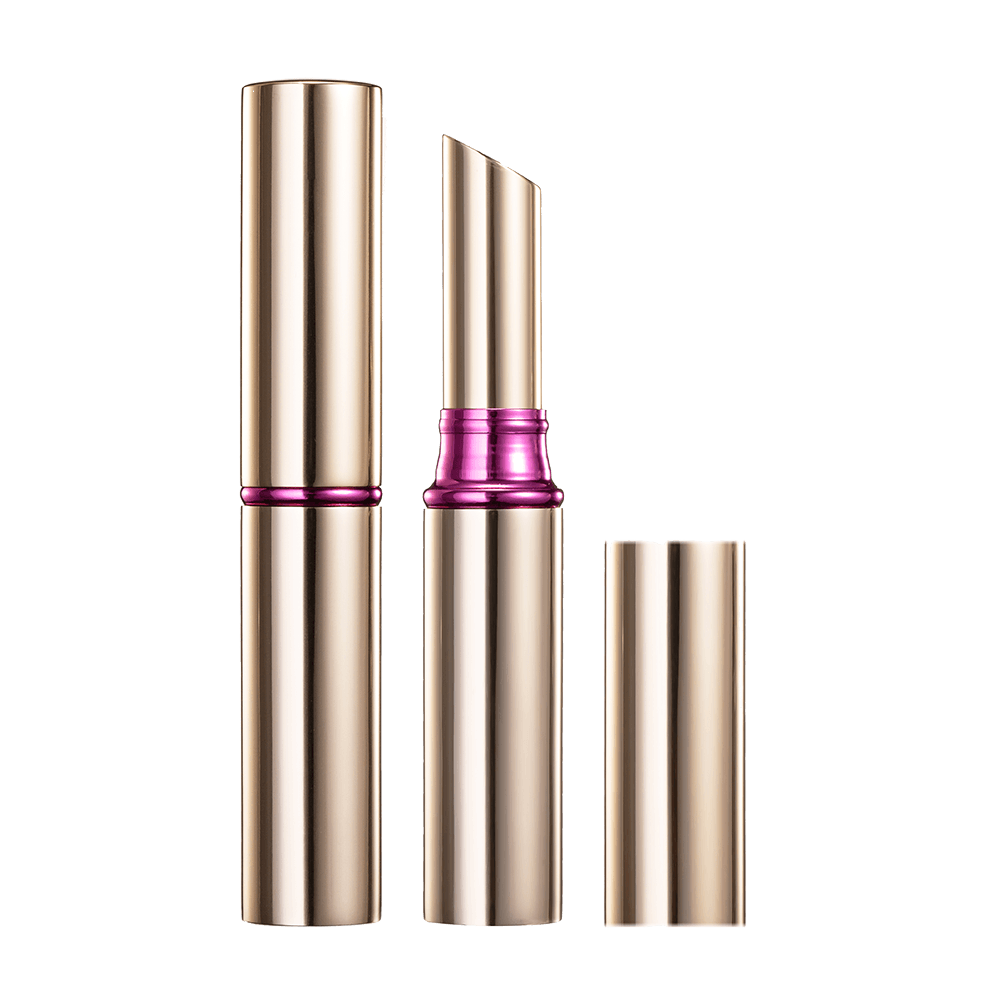
 Aluminiumgrå matt läppstiftsrör HL8254 En mattgrå läppstiftstube i aluminium som visar hur anodiserade ytor accepterar tryck och hur matt struktur kan mjuka upp en logotyps kant. Visa produkt →
Ett läppstiftsrör i matt aluminium är en användbar referensdel här, eftersom samma grå matta yta som döljer fingeravtryck också mjukar upp kanten på en tryckt logotyp.
Dekorationsspecifikationer är lätta att lämna vaga, och vaga specifikationer skapar dispyter. Dessa värden är realistiska utgångspunkter för ett kosmetiskt rörprojekt:
Namnge även defekterna uttryckligen: hål, blödande kanter, spökbilder från en sliten skärm, ofullständig täckning på krökta ytor och förskjutna märken från delar som berörs innan bläcket härdar. Skriftliga defektnamn gör acceptanstestning objektiv snarare än en fråga om åsikt.
Silk screening har en engångsinställning per färg: screentillverkning, montering och registrering. Den inställningen sprider sig över ordern, så enhetskostnaden sjunker snabbt när volymen ökar. Ett enfärgstryck på 10 000 stycken är en av de billigaste dekorationerna som finns tillgängliga, medan tre färger ungefär tredubblar installationen och lägger till registreringstid. Under några tusen stycken kostar en etikett eller termotransfertryck ofta mindre totalt sett och ger fullfärg som en bonus.
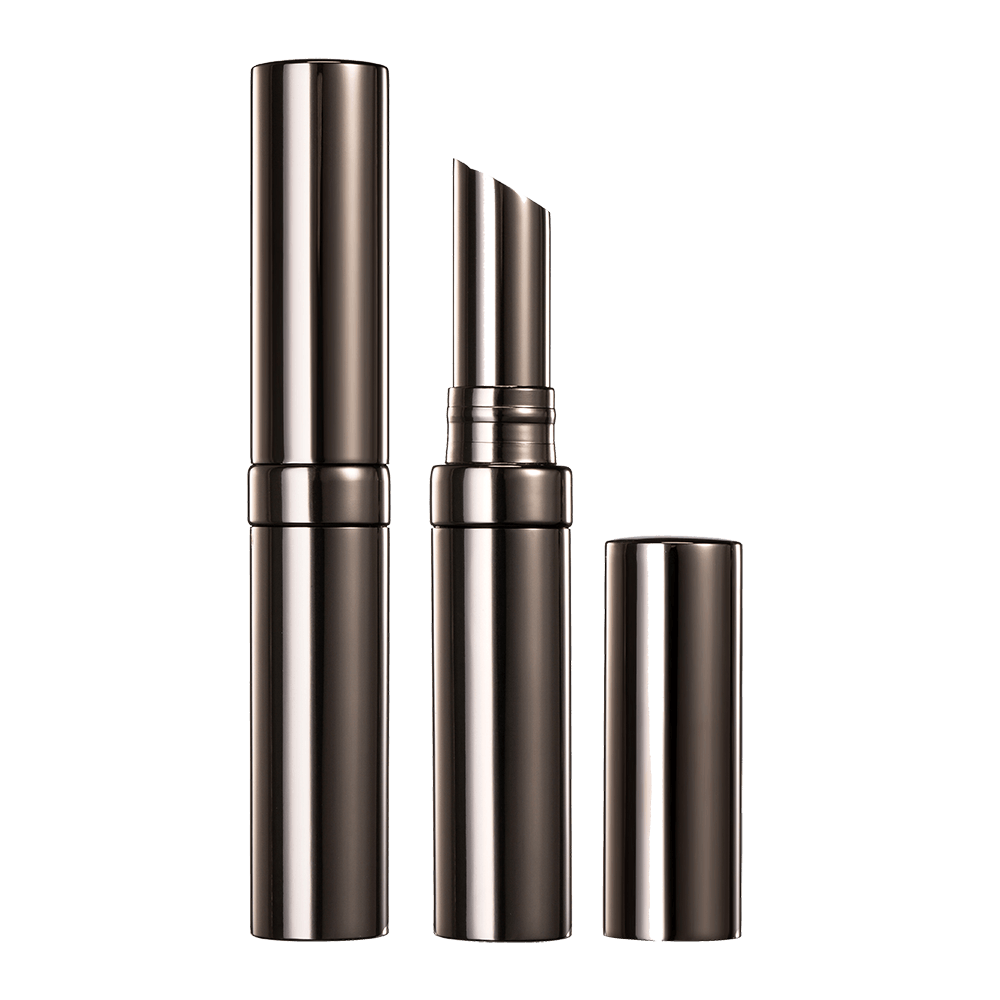
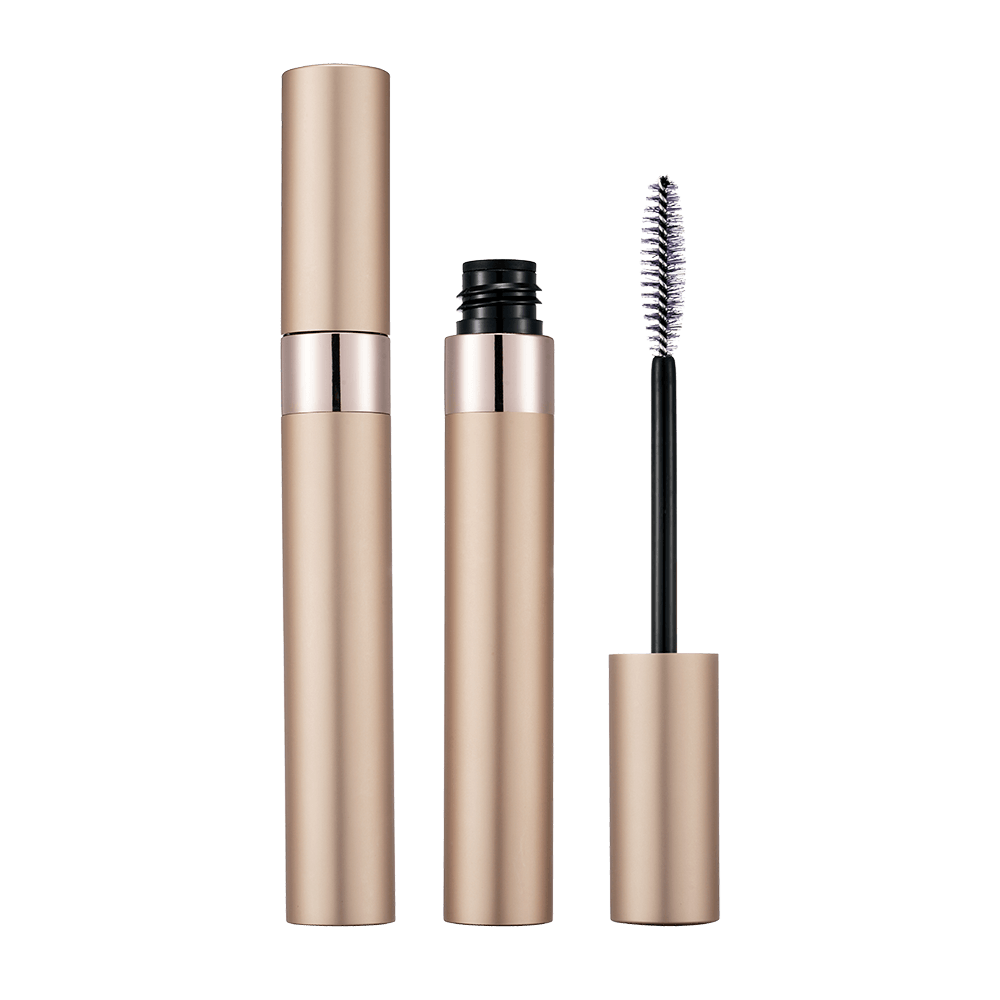
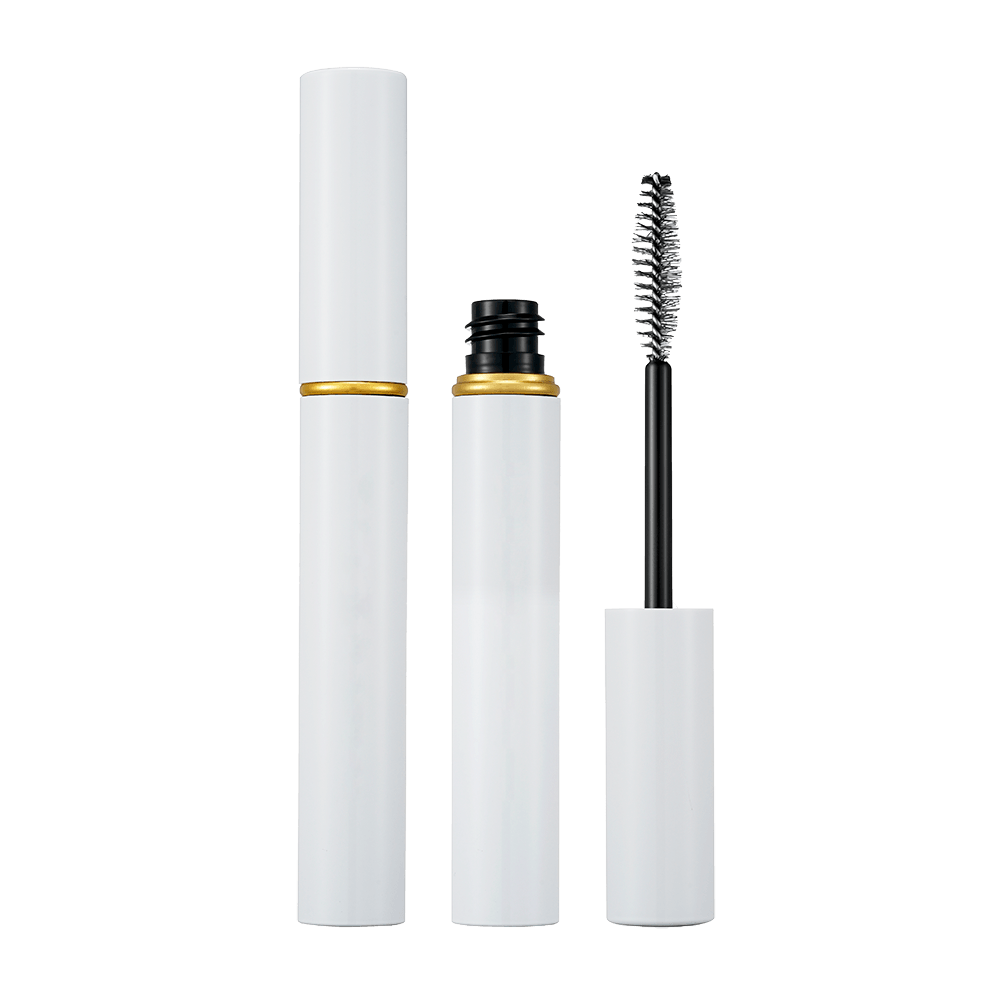
 Custom Printed Logo Mascara Packaging Tube HM1232 En anpassad tryckt mascaratub för grossistbeställningar, där skärmuppsättning och logotypplacering påverkar kostnad, ledtid och varumärkeskännedom. Visa produkt →
En tryckt logotyp mascaratub visar hur långt en välplacerad färg kan bära varumärkeskännedom på en hylla. Konstverksändringar efter att skärmar är gjorda tillför både kostnad och ledtid, så signera av konstverket och placeringsbeviset innan körningen startar. Om samma logotyp kommer tillbaka nästa säsong, fråga hur länge skärmarna kommer att lagras.
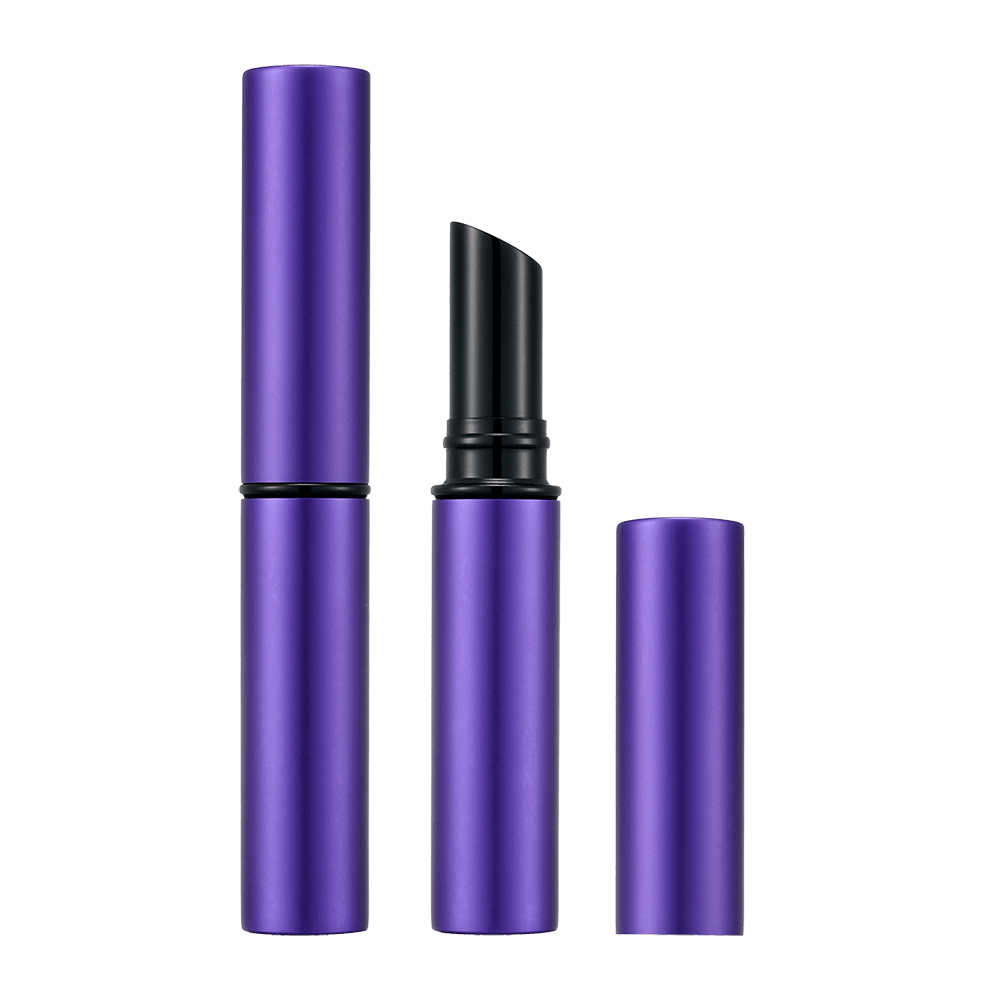
Smala runda rör lägger till ytterligare en begränsning: det utskrivbara bandet är smalt, så en bred logotyp kanske inte passar runt omkretsen. Kontrollera den utskrivbara bredden innan du slutför konstverk, eftersom sena ändringar kostar mer än tidiga kontroller.
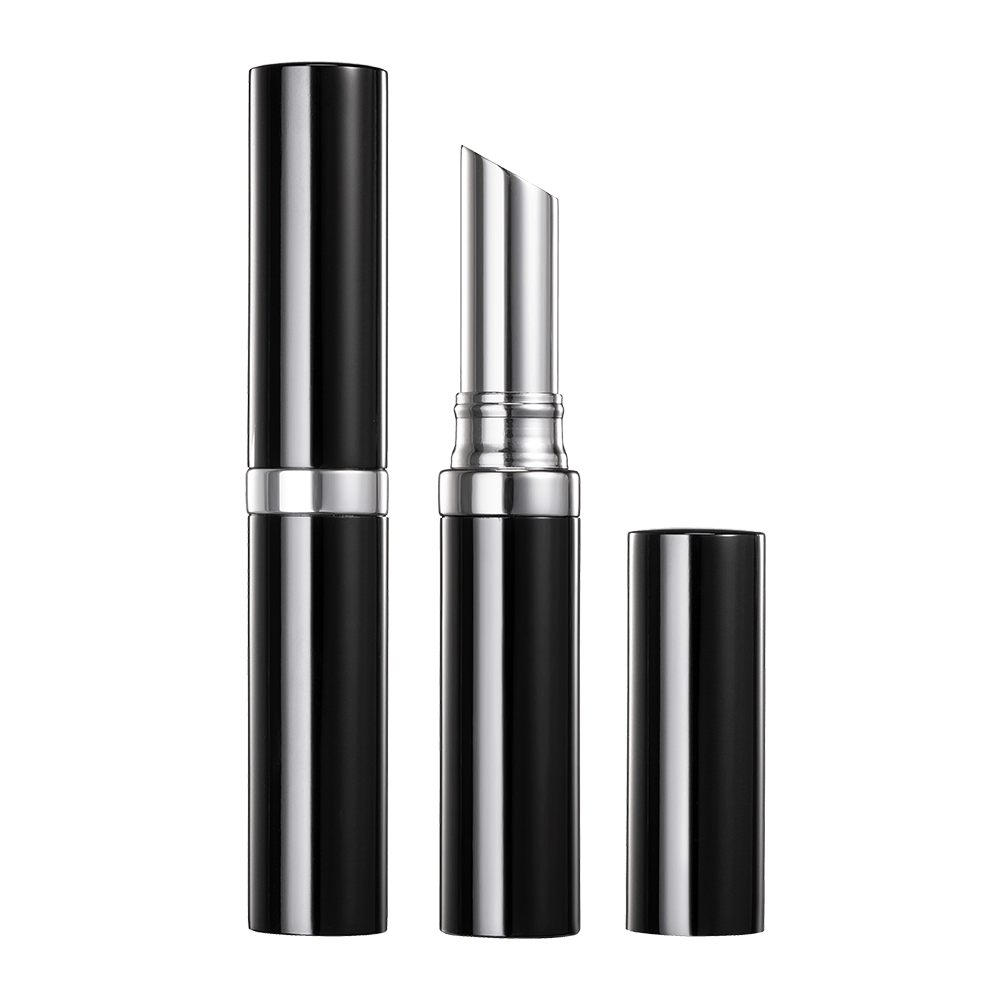
 Smal rund läppglansrör LG048 Ett smalt, runt läppglansrör med ett smalt tryckbart band, lämpad för kompakta logotyper och grossistbeställningar av kosmetiska förpackningar. Visa produkt →
En smal rund läppglans tub med ett smalt tryckbart band är det klassiska fodralet där en kompakt logotyp slår en bred.
Utskrift är det sista steget i processen, och delen under bestämmer kvaliteten på utskriften. En leverantör som formar, sprayar och trycker internt kontrollerar fler variabler: väggtjocklek, beläggningens härdningstillstånd och ytenergi vid tryckningsögonblicket. Be om en första artikel med ditt konstverk tryckt på produktionsdelen, inte på ett lagerprov. Fråga hur vidhäftnings- och alkoholgnidningsresultat registreras och vad som händer när en skärm slits ut mitt i körningen.
Ningbo Huiho Cosmetics Packaging tillverkar läppglanstuber, mascaratuber, läppstiftstuber, ögonbryns- och eyelinerfodral och concealersticks, med aluminium- och plastdelar tillverkade i våra egna fabriker och kontrollerade i vårt eget laboratorium. Om du planerar ett screentryckt projekt, skicka konstverket, en rörreferens och målkvantiteten, så bekräftar vi det utskrivbara bandet, skärmräkningen och den första artikeln innan körningen börjar.